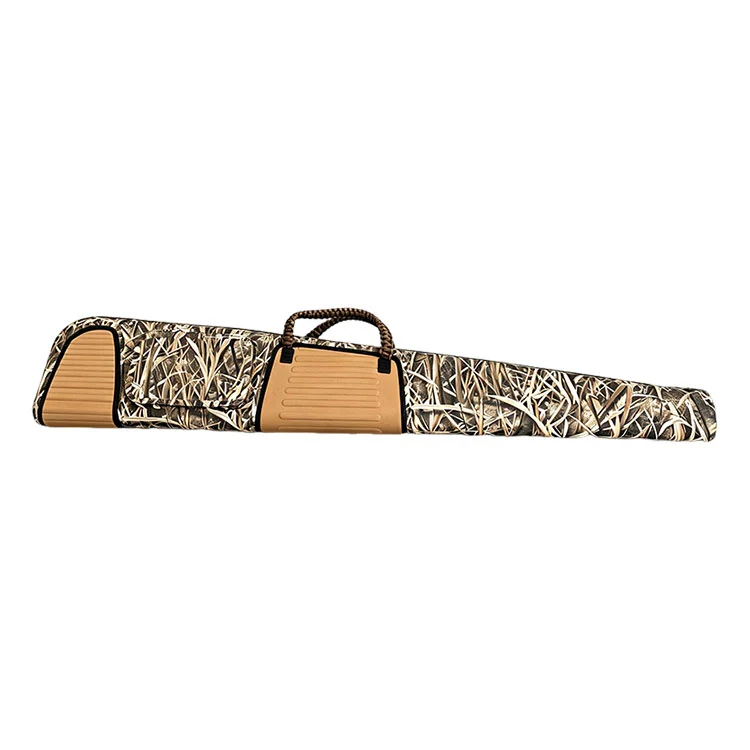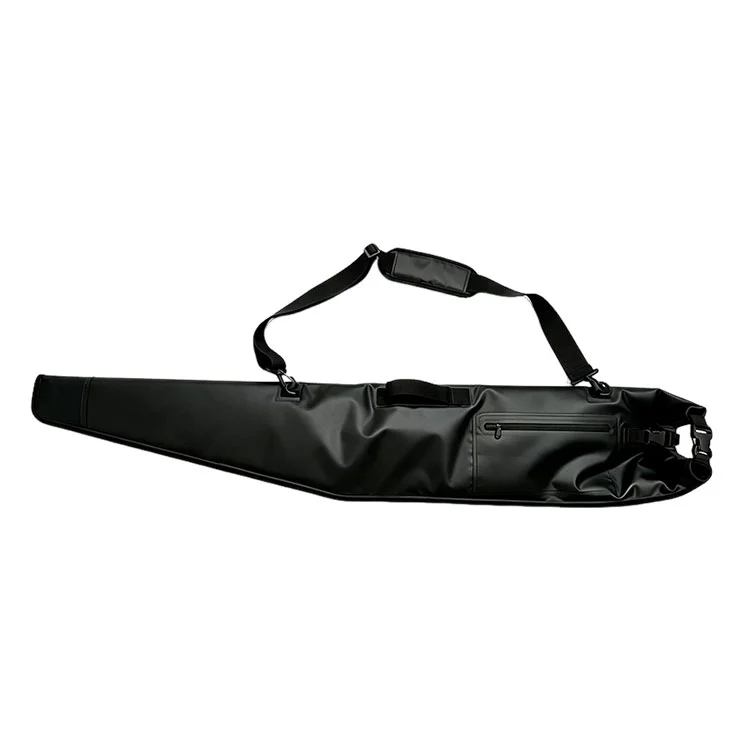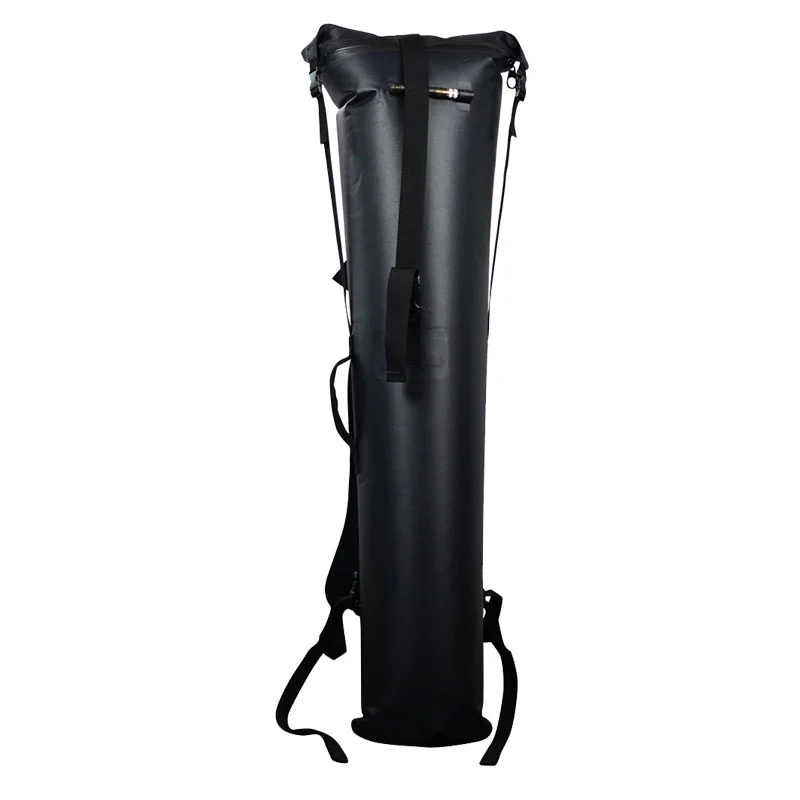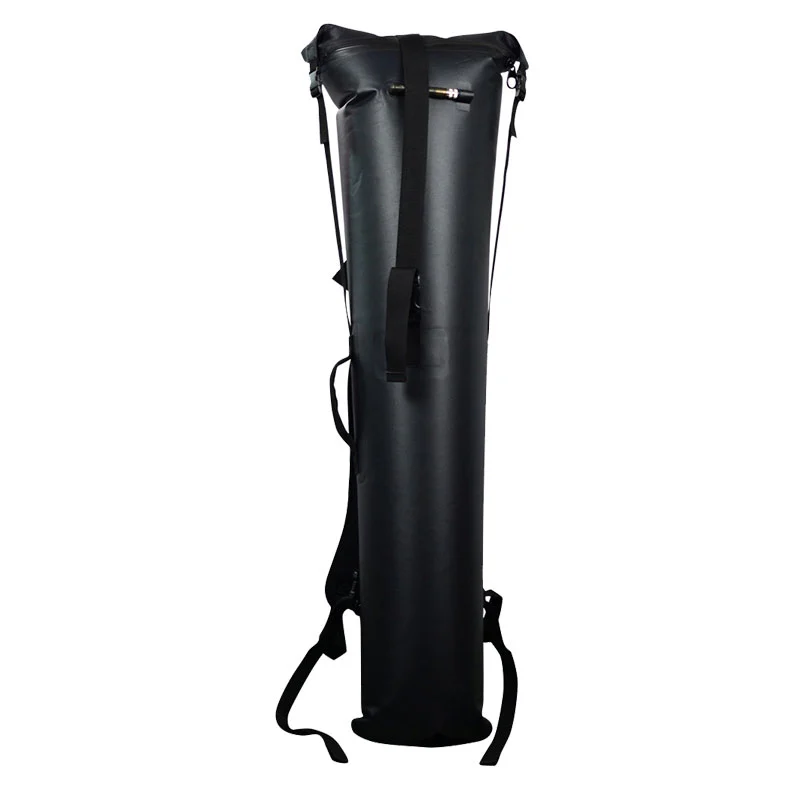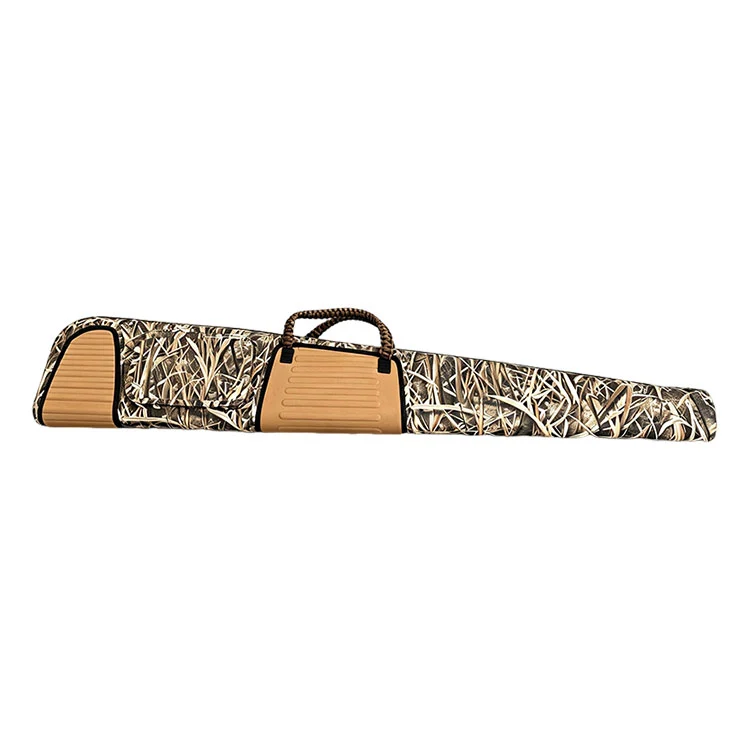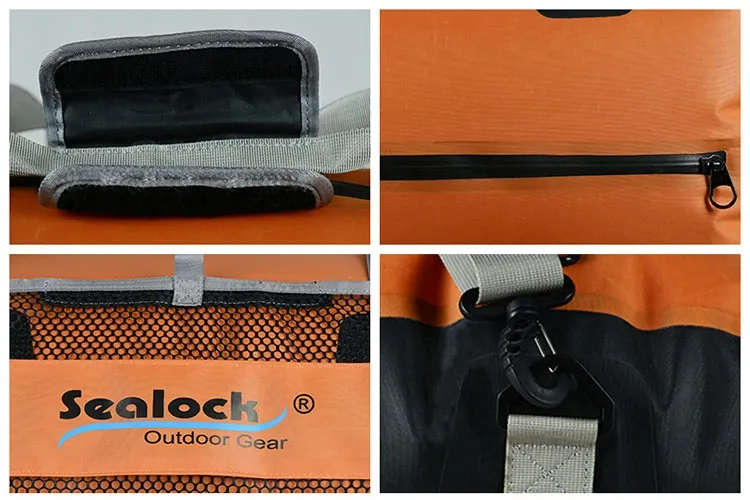
SL-E603 HF-keevitatud püstolikorpuse mõõtmed on 122 × 30 × 8 cm, kaal on ligikaudu 1,1 kg ja sisemaht on ligikaudu 25–30 liitrit. 840D TPU lamineeritud kest on moodustatud spetsiaalse elektroodtööriista abil sagedusel 27,12 MHz ühes tükis korpusena, millel on ümara kambriga suletud ja tsitsikuga suletud kamber. kereõmblusesse keevitatud ja IPX7 reitinguga. Keevitamine toimub ettevõttesiseselt Hiinas Dongguanis ja Vietnamis Ho Chi Minhis. MOQ 300 tk, proovid 7-10 päevaga.
Keevitusparameetrid – võimsus, elektroodi rõhk ja ooteaeg – määratakse ja registreeritakse iga sissetuleva kangapartii jaoks ning iga tootmistsükli alguses testitakse esimese toote näidist destruktiivselt. Kumeraid keevisõmblusi tagumiku raadiuses testitakse eraldi sektsioonina. OEM-kvaliteedifailide jaoks on saadaval parameetrite kirjed.
Keevitatavus sõltub molekulaarsest polaarsusest. TPU ja PVC keevisõmblused puhtalt; polüetüleen ja polüpropüleen on mittepolaarsed ja neid ei saa RF-keevitada; katmata nailon või polüester nõuab keevitatavat laminaati. 840D kootud alus on kulumiskindel ja TPU laminaat tagab nii veekindla barjääri kui ka keevitatava kihi.
Ühes tükis keevitatud kest, millel on kambriline profiil ja keevitatud tasku
Mis teeb selle kesta keevitamise raskemaks kui toru
Silindriline kuivkott on sirge õmblus, mida korratakse. Kambriline relvakohver ei ole.
Funktsioon
Keevitamise tagajärg
Ümar tagumikukamber
kumer keevisõmblustee; raadiuse järgi kujundatud elektroodtööriistad
Kitsenev tünnikamber
Keevisõmbluse laius peab paneeli ahenemisel jääma muutumatuks
Lame 8 cm profiil
Kaks suurt nägu, mis kohtuvad pigem kitsa serva keevisõmbluses kui valtsitud torus
Keevitatud tarvikutasku
Teine keevitusoperatsioon juba keevitatud pinnale
Õmblusesse keevitatud tõmblukk
Erinevad materjalid on ühendatud sama operatsiooniga
Rihma ankru plaastrid
Hübriidkeevitus punktkoormuse asendites
Igaüks neist on eraldi tööriistade ja parameetrite otsus. See on põhjus, miks kambrilise HF-keevitatud püstolikorpuse arenduskulud on kõrgemad kui torudel ja miks me tsiteerime tööriistad selgesõnaliselt selle asemel, et seda ühikuhinnaks kokku panna.
Kolm muutujat
Sagedus määratakse seadmega. Kõik, mida operaator võib valesti teha, on kolmes seadistuses, mis määratakse iga sissetuleva kangapartii jaoks ja salvestatakse.
Muutuv
Funktsioon
Kui on liiga madal
Kui seatud liiga kõrgeks
Võimsus
Soojuse tekke kiirus liigestes
Alasulatatud; õmblus eraldub puhtalt
Materjal põleb või hõreneb keevisõmbluses
Elektroodi rõhk
Sunnib pehmendatud kihid kokku
Mittetäielik sulatamine kogu keevisõmbluse laiuses
Materjal nihutatud; keevitada õheneb
Oodatav aeg
Kogu energia liigesesse
Külm keevisõmblus halva nakketugevusega
Ülekuumenemine ja rabestumine
Surve all jahutamine on neljas samm ja see, mis odava tootmise puhul kõige sagedamini vahele jäetakse. Elektroodi vabastamine enne sulanud polümeeri uuesti tahkestumist jätab ühenduskoha, mis näeb välja korrektne ja koorub koormuse all lahti.
Miks ainult mõned materjalid keevitavad
Protsess sõltub molekulaarsest polaarsusest. Dipooliga polümeer reageerib vahelduvale väljale ja soojendab seestpoolt; mittepolaarne polümeer ei reageeri üldse, olenemata võimsusest.
Materjal
RF keevitatav
Märkus
TPU
Jah
Tugevalt polaarne; keevisõmblused puhtalt — SL-E603 kest
PVC
Jah
Tugevalt polaarne; keevis hästi, odavam, raskem
PU-ga kaetud
Varieerub
Oleneb katte koostisest ja paksusest
Polüetüleen
Ei
mittepolaarne; vajab kuuma õhu või ultraheli meetodeid
Polüpropüleen
Ei
mittepolaarne; ei ole RF-keevitatav
Katmata nailon või polüester
Ei
Aluskangast üksi keevitada ei saa
Seetõttu on kest määratletud pigem TPU-ga lamineeritud kui kootud kangana. 840D kootud alus on kulumiskindlusega; TPU laminaat on nii veekindel barjäär kui ka kiht, mis teeb keevitamise võimalikuks.
Vastuvõtmise kriteerium
Destruktiivne koorumise test: õigesti keevitatud proovi puhul rebeneb põhikangas enne keevisõmbluse eraldumist. Õmblus, mis avaneb piki keevisjoont, näitab ebapiisavat energiat ühenduskohas ja käivitab parameetrite ülevaatuse enne tootmise jätkamist. See käivitub iga tootmistsükli alguses ja kirjed on saadaval OEM-kvaliteedifailide jaoks.
Mida keevitamine rikete loendist eemaldab
Tõrkerežiim kokkuõmmeldud korpusel
Keevitatud kesta peal
Õmblusteip tõuseb pärast kuumutamist ja pesu
Lint puudub
Nõela perforatsioonid avanevad uuesti, kui liim vananeb
6. Kitseneva tünni kambri ja servaõmbluste RF-keevitus
7. Aksessuaaritasku ja tõmbluku õmbluse keevitatud kinnitus
8. Rihmaankrute ja käepideme kinnituste hübriidkeevitus
9. Keelekümbluskontroll vastavalt IPX7 tingimusele
10. Lõplik kontroll ja ekspordi pakkimine
Keevisõmbluse ülevaatus
Kontrollige
meetod
Sagedus
Materjali keevitatavus
Proovikeevitus sissetuleval partiil
Iga partii
Parameetri rekord
Võimsus, rõhk, viibimine logitud
Iga partii
Esimese artikli koorimine
Destruktiivne koorimine proovikeevisõmblusel
Iga jooksu algus
Keevisõmbluse välimus ja servade määratlus
Visuaalne, töös
Pidev
Keevisõmbluse laiuse konsistents
Mõõdetud heakskiidetud proovi alusel
Proovide võtmine
Kumerlõikega keevisõmblus
Visuaalne tuhara raadiuses
100%
Valmis vee terviklikkus
Keelekümbluskontroll
Vastavalt kinnitatud proovivõtuplaanile
Keevituskatsed
Kohtuprotsess
meetod
Tulemus
Õmbluse koorimine
Destruktiivne koorimine keevitatud proovil
Vanemriie rebenes enne õmbluse eraldamist
Kumera keevisõmbluse terviklikkus
Koorimise test konkreetselt tuhara raadiuses
Hoiab võrdselt sirge lõigu keevisõmblustega
IPX7 keelekümblus
Suletud korpus 30 minutiks 1 m sügavusele kastetuna
Üheski keevisõmbluses pole sissetungi
Õmbluse painde väsimus
Korduv painutamine keevisjoonel
Ei mingit pragunemist ega eraldumist
Hüdrolüüsikindlus
Pikendatud soe niiske kokkupuude
Ei mingit õmbluse pehmenemist ega kihistumist
Madala temperatuuri terviklikkus
Paindunud pärast 12 tundi -20 °C juures
Õmblused terved; habras luumurd puudub
Puhastus ja voolik
Õmbluskohtade korduv agressiivne puhastamine
Degradeerumine puudub; lindi serva pole tõstmiseks
Ankruplaastri tõmbamine
Püsiv koormus keevitatud rihmakohtades
Keevitatud plaastri eraldumist ei toimu
Tootmisvõime
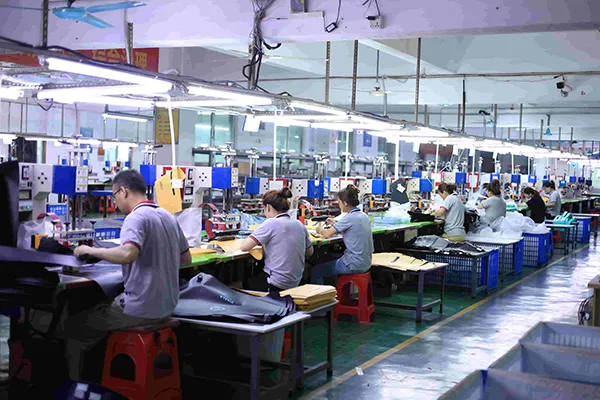
Kõrgsageduskeevitus on pigem põhivarustus kui allhanketöö. Meie keevitusliinid töötavad ettevõttesiseselt Hiinas Dongguanis ja Vietnamis Ho Chi Minhis, elektroodide tööriistad töötatakse välja ettevõttesiseselt kohandatud kuju jaoks, keevitatavust katsetatakse iga sissetuleva partii puhul ning keevitusliin ja kontrolliprotsess on avatud ostja auditeerimiseks.
Viimased tööd
Kanada – jahibrändi tööriistade projekt
Bränd soovis reguleeritavate kammidega relvadele sügavamat tagumikukambrit, mis muutis pigem keevisraadiust, mitte ainult mõõdet. Töötasime välja uue elektroodi tööriistad muudetud kõvera jaoks ja testisime kõverat osa spetsiaalselt enne kinnitamist, kuna kõvera keevisõmbluse korral ilmneb tööriistaviga kõigepealt. 450 tk, 47 päeva koos tööriistadega.
Holland — importija kvaliteedifail
Nende vastavusmeeskond nõudis keevitusparameetrite kirjeid partii kohta koos keelekümblusaruandega, olles eelnevalt aktsepteerinud tarnija suulist kinnitust. Tarnisime saadetise ja esimese artikli koorimise tulemustega logitud võimsuse, rõhu ja olekunäitajad. 600 tk, 43 päeva.
Jaapan – PVC-vaba spetsifikatsioon
Turunõuded välistasid PVC täielikult. Standardne 840D TPU konstruktsioon vastas juba nõuetele ja me kinnitasime materjali koostise dokumentatsiooni tarneahela kaudu, selle asemel, et midagi asendada. 350 tk, 42 päeva.
Mida ostjad meile rääkisid
"Kõverad keevisõmblused on koht, kus tarnija saab teada. Testisite seda osa eraldi ja näitasite meile tulemust."
— tooteinsener, jahibränd
"Parameetrite kirjed partii kohta muutsid nõude dokumendiks. Pärast seda lõpetas meie vastavustiim küsimuste esitamise."
— kvaliteedijuht, importija
"Kui kangas rebeneb enne õmblust, pole enam midagi vaielda. See oli test, mis meid veenis."
— hankimisjuht, välisseadmete turustaja
1. Mis on kõrgsageduskeevitus?
Elektromagnetväli sagedusel 27,12 MHz muudab polaarsust umbes 27 miljonit korda sekundis. Polaarmolekulid TPU-s püüavad iga ümberpööramisega ümber joonduda ja sisemine hõõrdumine tekitab soojust korraga kogu liigese paksuses. Elektroodi rõhu all pehmenenud kihid sulanduvad ja tahkestuvad uuesti ühe pideva sektsioonina.
2. Miks on kambriga korpust raskem keevitada kui toru?
Toru on korduv sirge õmblus. Sellel kestal on kõverdatud tagumik, mis vajab raadiuse järgi kujundatud tööriistu, kitsenev tünnikamber, kus keevisõmbluse laius peab paneeli kitsenemisel muutumatuks jääma, keevitatud tasku, mis on paigaldatud juba keevitatud pinnale, ja õmblusesse keevitatud tõmblukk. Igaüks neist on eraldi tööriistade ja parameetrite otsus.
3. Kuidas aru saada, et keevisõmblus on hea?
Destruktiivne koorimise testimine. Õige keevisõmbluse korral rebeneb aluskangas enne õmbluse eraldumist. Puhas eraldumine piki keevitusliini tähendab ebapiisavat energiat ja käivitab parameetrite ülevaatuse enne tootmise jätkamist.
4. Mis on protsessi muutujad?
Võimsus, elektroodi rõhk ja ooteaeg, mis on määratud sissetuleva kangapartii kohta ja registreeritud. Rõhu all jahutamine on neljas ja odava tootmise puhul kõige sagedamini vahele jäetud samm – elektroodi varakult vabastamine jätab ühenduskoha, mis näeb välja korrektne ja koorub koormuse all laiali.
5. Kas mis tahes veekindlat kangast saab RF-keevitada?
Ei. Protsess vajab molekulaarset polaarsust. TPU ja PVC keevitavad hästi; polüetüleen ja polüpropüleen on mittepolaarsed ja neid ei saa üldse RF-keevitada. Katmata nailon või polüester nõuab keevitatavat laminaati. Keevitatavust katsetatakse iga sissetuleva partii puhul.
6. Kas keevitate ettevõttesiseselt?
Jah, meie oma liinidel Hiinas Dongguanis ja Vietnamis Ho Chi Minhis, kus elektroodide tööriistad on välja töötatud ettevõttesiseselt. Keevitusliin ja kontrolliprotsess on avatud ostja auditile.
7. Mida eemaldab keevitamine rikete nimekirjast?
Õmblusteibi tõstmine, liimi vananedes uuesti avanevad nõela perforatsioonid, vibratsiooni mõjul lõdvad õmblused, läbi kesta õmmeldud taskuõmblused lekivad ja tõket läbistavad rihmaankrud. Keevitatud kestal pole ühtegi neist rikkerežiimidest.
8. Kas HF-keevitatud püstoli korpust saab puhastada või voolikut juhtida?
Jah. Kuna õmblusteipi pole vaja tõsta, on keevisõmblused vastupidavad puhastamisele, mis kahjustaks teibitud korpust – see on kasulik pärast soola, muda või verega kokkupuutumist.
9. Kas keevisõmblused lähevad külmaga lõhki?
Ei. Pärast 12 tundi temperatuuril -20 °C jäid õmblused puutumata ja painduvad, ilma keevisjoonel rabedate murdudeta.
10. Kas PVC-vaba konstruktsioon on saadaval?
Jah. Standardne 840D TPU konstruktsioon on PVC-vaba ja materjali koostise dokumentatsiooni saab tarnida tarneahela kaudu seda nõudvatele turgudele.
11. Kas saate välja töötada kohandatud kuju?
Jah. Elektroodide tööriistad on välja töötatud ettevõttesiseselt kohandatud pikkuste, kambriprofiilide, keevitatud tugevduse ja logode jaoks. Tööriistad on selgelt välja toodud, mitte ühikuhinnas.
12. Millised on äritingimused?
MOQ 300 tk, proovid 7–10 päevaga, tootmine 30–45 päeva, noteeritud EXW, FOB või CIF, koos tööriistade arendusega projekti kohta ja keevitusparameetrite dokumentatsioon on saadaval kvaliteetsete failide jaoks.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika